ベンダー曲げとは、プレスブレーキと呼ばれる専用機械を使い、金属板を任意の角度や形状に折り曲げる板金加工技術です。上型のパンチと下型のダイで材料を挟み、加圧することでL字やコの字、箱形状などの立体部品を成形します。自動車部品、産業機械の筐体、建築金物、電気設備のカバーなど、幅広い製品の製造に利用されています。
2026年現在、ベンダー加工ではCNC制御による角度補正、自動金型交換装置(ATC)、角度センサーなどの活用も進んでいます。一方、加工品質を左右する基本原理は変わりません。材質・板厚・V幅・曲げ半径・スプリングバックを適切に理解し、製品に合った加工方法と金型を選ぶことが欠かせません。
この記事では、ベンダー曲げの仕組みからV曲げ・R曲げ・ヘミング曲げの違い、金型選定、加工限界、費用や見積もりのポイントまで、設計者・発注担当者・製造現場の担当者に役立つ情報を整理します。
【基礎知識】ベンダー曲げとは?プレスブレーキの仕組みと加工原理
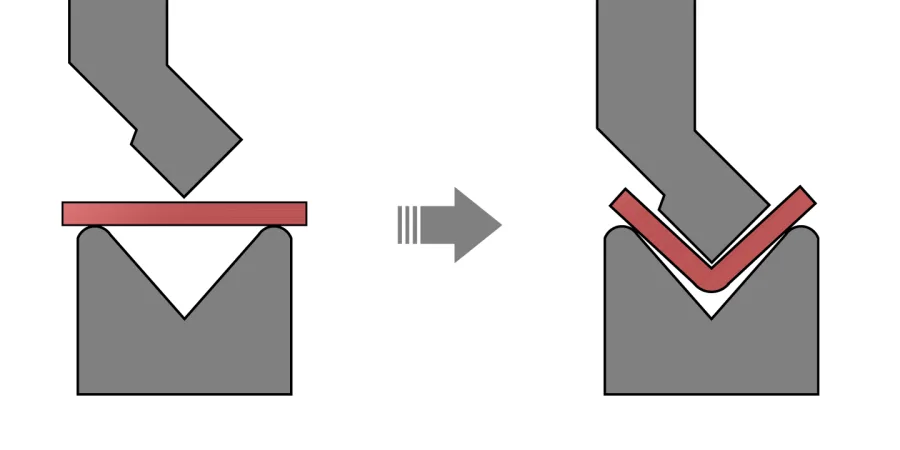
ベンダー曲げは、平らな金属板に圧力を加え、直線的な曲げ加工によって立体形状を作る板金加工の一種です。
一般に「ベンダー加工」「ベンディング加工」とも呼ばれ、加工に使う代表的な機械がプレスブレーキです。
主な用途には次のようなものがあります。
- 自動車のブラケットや補強部品
- 工作機械や産業設備の外装カバー
- 配電盤・制御盤の筐体
- 建築用金属パネルや金具
- 電子機器のシャーシや取付金具
- 空調設備やダクトの構造部品
切断加工だけでは平面のままですが、曲げ加工を加えることで部品に高さや立体的な剛性を持たせられます。
また、1枚の金属板から箱形状などを製作できるため、部品点数や溶接工程を減らせる場合もあります。
プレスブレーキによる加工の仕組みプレスブレーキは、上側のパンチと下側のダイを組み合わせて金属板を曲げる機械です。
基本的な加工手順は次のとおりです。
1. 下型となるダイを機械のテーブルに取り付ける。
2. 上型となるパンチをラムに取り付ける。
3. 金属板をダイの上にセットする。
4. バックゲージで曲げ位置を決める。
5. パンチを下降させて材料を加圧する。
6. 所定の角度まで曲げた後、圧力を解除する。
7. 完成品の角度と寸法を測定する。
加工時には、金属板の内側が圧縮され、外側が引き伸ばされます。この変形によって平板が立体形状に変わります。
ただし、曲げた材料は加工後に弾性的に戻ろうとするため、機械に設定した角度と完成品の角度は必ずしも一致しません。
この現象がスプリングバックです。
パンチ・ダイ・バックゲージの役割| 構成部品 | 役割 | 加工への影響 |
|---|---|---|
| パンチ | 上から材料を押し込む | 曲げ角度や形状を決める |
| ダイ | 下側から材料を受ける | V幅や内Rに影響する |
| ラム | パンチを上下に動かす | 加圧位置やストロークを制御する |
| バックゲージ | 材料の位置を決める | フランジ寸法の精度に関係する |
| テーブル | 下型を支持する | 加工時の安定性に関係する |
| クラウニング機構 | 機械のたわみを補正する | 長尺曲げの角度ばらつきを抑える |
特に重要なのはパンチとダイの組み合わせです。
パンチの先端形状やダイの溝幅が適切でなければ、狙った曲げ半径や角度を得られません。
アマダの板金加工基礎講座でも、金型の選択、加圧力、V幅、作業手順がベンディング加工の基本事項として扱われています。
【加工方法を比較】V曲げ・R曲げ・ヘミング曲げの違いとは?
ベンダー曲げには、製品の形状や要求精度に応じて複数の加工方法があります。
代表的なのがV曲げ、R曲げ、ヘミング曲げです。
V曲げ:最も基本的な板金曲げ加工V曲げは、V字型の溝を持つダイに金属板を置き、パンチを押し込んで曲げる方法です。
90度を基本として、鋭角や鈍角など幅広い角度に対応できます。
L字部品やブラケット、筐体の側面などに使われる代表的な加工方法です。
主な特徴は次のとおりです。
- 汎用金型でさまざまな角度に対応できる
- 多品種少量生産に適している
- 金型交換によって異なる形状を製作できる
- 板厚や材質に応じたV幅の選定が必要
V曲げは、さらにエアベンド、ボトミング、コイニングという加圧方法に分類されます。
R曲げ:丸みのある形状を作る加工R曲げは、曲げ部分に一定の丸みを持たせる加工方法です。
一般的なV曲げよりも大きな内側半径を必要とする場合に使用されます。
代表的な用途は以下のとおりです。
- 曲面を持つ機械カバー
- 建築用金属パネル
- 丸みのある筐体部品
- 補強用の曲面部材
- 外観を重視する金属製品
専用のR曲げ金型を使う方法のほか、プレスブレーキで細かく曲げを繰り返して曲面に近づける方法もあります。
ただし、大きな円弧や円筒形状を連続的に作る場合には、ベンダーではなくベンディングロールが適していることもあります。
ヘミング曲げ:端部を折り返してつぶす加工ヘミング曲げは、金属板の端部を折り返し、重ね合わせた状態にする加工です。
一般的には、まず鋭角に折り曲げ、その後に押しつぶす工程を行います。
主な目的は次の3つです。
- 鋭い切断端面を覆う
- 部品の端部に剛性を持たせる
- 製品の外観や安全性を改善する
自動車の外板、金属製のカバー、家具部品などで利用されます。
ただし、ヘミング部分の板厚や折り返し寸法、使用する金型によって加工の難易度が変わります。
エアベンド・ボトミング・コイニングの比較V曲げの加工品質を左右するのが、パンチをどの程度まで押し込むかという加圧方法です。
| 加工方式 | 加工の仕組み | 主な特徴 | 注意点 |
|---|---|---|---|
| エアベンド(パーシャル) | 3点で材料を支持して曲げる | 1組の金型で角度を変えられる | スプリングバックの影響を受ける |
| ボトミング | 材料をダイの斜面に沿わせて曲げる | 比較的高い角度精度を得やすい | 金型角度との適合が必要 |
| コイニング | 強い圧力でパンチを材料に食い込ませる | 戻りが少なく高精度 | 非常に大きな加圧力が必要 |
エアベンドは金型と材料の接触が限定されるため、比較的少ない加圧力で加工できます。金型の組み合わせを変えずに異なる角度を作れることも利点です。
ボトミングは材料をダイの斜面に沿わせる方法で、角度の安定性を高めやすい方式です。
コイニングはパンチ先端を材料に強く押し込み、曲げ部分を塑性変形させます。高精度を得やすい反面、機械と金型に大きな負荷がかかります。
株式会社コニックの技術資料では、加工条件の一例として、角度ばらつきの目安をエアベンドで±0.75度、ボトミングで±0.5度、コイニングで±0.25度と紹介しています。これらは特定の技術資料における参考値であり、すべての機械や材料に共通する保証精度ではありません。
なお、エアベンドとボトミングの用語の使い方はメーカーや現場によって異なる場合があります。見積もりや加工指示では、具体的な加工方法まで確認することが大切です。
ベンダー曲げで加工不良を防ぐには、板厚に適したダイのV幅を選ぶ必要があります。
V幅は単に板厚だけで決めるものではありません。必要な曲げ半径、加圧力、最小フランジ高さ、材料の特性なども考慮します。
V幅の基本的な選定基準V幅とは、下型であるダイのV字溝の開口幅です。
一般的には、板厚を基準に選定します。
アマダの板金加工基礎講座で示されているボトミングの標準的な選定目安は次のとおりです。
| 板厚 | V幅の目安 | 選定の考え方 |
|---|---|---|
| 0.5~2.6mm | 6t | 薄板向け |
| 3.0~8mm | 8t | 中程度の板厚向け |
| 9~10mm | 10t | 厚板向け |
| 12mm以上 | 12t | 厚板加工を想定 |
※tは板厚を表します。数値はボトミングの一般的な選定目安であり、材料や金型、機械能力によって調整が必要です。
例えば、板厚2mmの場合、6tを基準にするとV幅は12mmです。
ただし、同じ板厚でも材質や曲げ方法が異なれば、適切なV幅も変わります。
エアベンドでは12~15t程度を目安とする場合もあり、ボトミングの数値をそのまま適用することはできません。
V幅と曲げ内Rの関係V幅は、曲げ部分の内側半径にも影響します。
一般的なエアベンドでは、内側RをV幅のおよそ6分の1として見積もることがあります。
例えば、
- V幅12mm:内R約2mm
- V幅16mm:内R約2.7mm
- V幅24mm:内R約4mm
- V幅32mm:内R約5.3mm
これはあくまで概算です。
実際の内Rは、材質の強度、板厚、パンチ先端R、ダイ形状、加工方法などによって変化します。
設計図面で内Rを厳密に指定する場合は、使用する金型と加工条件を加工会社に確認してください。
最小曲げ半径を決める際の注意点最小曲げ半径とは、金属板の外側に割れを発生させずに加工できる最小の内側半径を指します。
曲げ半径が小さすぎると、外側の材料が過度に引き伸ばされ、亀裂や破断が発生する可能性があります。
一般的な設計上の目安として、軟鋼では板厚と同程度以上の内Rを確保する考え方があります。
ただし、ステンレスやアルミは材質や調質によって必要な半径が変わります。
特にアルミは合金の種類や硬さによって曲げ割れのリスクが異なります。
また、圧延方向と曲げ線の関係も重要です。一般に圧延方向と平行に曲げる場合は割れやすくなることがあるため、材料取りの段階で方向を確認します。
最小フランジ高さも確認するV幅の選定で見落とされやすいのが、最小フランジ高さです。
フランジとは、曲げによって立ち上がる部分の長さを指します。
フランジが短すぎると、材料がダイの上に十分に載らず、安定して曲げられません。
目安としては、V幅の約半分に板厚を加えた寸法、または約0.7V以上を確保する考え方があります。
例えば、V幅12mm、板厚1.5mmの場合、7~8mm程度が一つの参考値になります。
実際にはダイの肩形状や材質、角度によって必要寸法が変わるため、加工前の確認が必要です。
【精度を左右する問題】スプリングバックの原因と対策
ベンダー曲げの品質管理で重要な課題がスプリングバックです。
加工中は正確な角度に曲がっていても、パンチを上昇させて圧力を解除すると、材料が少し戻ってしまうことがあります。
スプリングバックが発生する理由金属板を曲げると、内側には圧縮応力、外側には引張応力が発生します。
このとき、材料には2種類の変形が生じます。
- 弾性変形: 力を取り除くと元の形状に戻ろうとする変形
- 塑性変形: 力を取り除いても元の形状に戻らない変形
ベンダー曲げでは両方の変形が同時に発生します。
加工後にパンチを離すと、弾性変形による復元力が働き、曲げ角度が開く方向に戻ります。
これがスプリングバックです。
スプリングバックに影響する4つの要因1. 材料の引張強さ
引張強さが高い材料ほど、弾性的に戻ろうとする力が大きくなる傾向があります。
2. 板厚
同じ金型や材料条件でも、板厚が変わると曲げの変形状態が変わります。
3. 曲げ内R
板厚に対して内Rが大きい場合、スプリングバックが大きくなる傾向があります。
4. 材料ロットと圧延方向
同じ材質の材料でも、板厚や強度、圧延方向などの違いによって仕上がり角度に差が出る場合があります。
株式会社コニックの技術資料でも、SPCC・アルミ・SUSの材質差や板厚、曲げRがスプリングバックに影響する要因として説明されています。
スプリングバックを抑える代表的な対策実際の加工現場では、以下のような対策が用いられます。
- オーバーベンド: 戻り量を見越して目標角度より深く曲げる。
- 金型角度の調整: 材料特性に応じたパンチ・ダイを選ぶ。
- V幅の適正化: 必要な内Rと加圧条件を考慮する。
- 試し曲げ: 初品を加工して角度を測定し、条件を修正する。
- 角度センサー: 加工中の角度を測定して補正する。
- 加工方法の変更: 必要に応じてボトミングなどを検討する。
2026年の精密板金加工では、角度センサーやCNC制御を利用した補正も重要になっています。
ただし、センサーを搭載していればすべての材料で同じ精度が得られるわけではありません。材料のばらつきや金型の状態、機械のたわみも考慮する必要があります。
長尺曲げで発生する角度誤差とクラウニング長い金属板を曲げる場合、機械のラムやテーブルが加圧によってわずかにたわむことがあります。
その結果、中央部分と両端で曲げ角度が変わることがあります。
この問題を補正する機構がクラウニングです。
テーブル側などにあらかじめ補正量を設定し、加工時のたわみを打ち消すことで、長さ方向の角度を安定させます。
また、角度センサーによる自動補正と組み合わせることで、長尺部品の精度を高められます。
【対応材質と加工限界】ベンダー曲げでできること・できないこと
ベンダー曲げは多くの金属材料に対応していますが、すべての材質や板厚を同じ条件で加工できるわけではありません。
ベンダー曲げに対応する主な材質| 材質 | 主な特徴 | 加工時の注意点 |
|---|---|---|
| SPCC | 一般的な冷間圧延鋼板 | 比較的曲げやすい |
| SS400 | 一般構造用鋼材 | 板厚と引張強さに応じた加圧が必要 |
| SECC | 電気亜鉛めっき鋼板 | めっき面の傷に注意 |
| SUS304 | 耐食性に優れたステンレス | スプリングバックと加工硬化に注意 |
| SUS430 | フェライト系ステンレス | 材料特性に合わせた金型選定が必要 |
| A5052 | 曲げ加工に利用されるアルミ合金 | 割れと表面傷に注意 |
| A1050 | 純アルミ系材料 | 柔らかく、表面に傷が付きやすい |
| 銅・真鍮 | 電気部品や装飾部品に使用 | 材料の硬さと表面状態を確認 |
これらはベンダー曲げで利用される代表的な材料です。
例えば、吉岡製作所の設備情報では、SPCC・SS400・SUS304・SUS430・アルミ・銅・真鍮などへの対応が紹介されています。
一方、モハラテクニカではチタンやリン青銅、純ニッケル、ハステロイなども対応素材として掲載されています。
このように、対応できる材料は加工会社の設備や金型、加工技術によって異なります。
ベンダー曲げの加工限界は何で決まる?加工可能な最大板厚を考える際、機械のトン数だけを見るのは不十分です。
主な判断要素は次のとおりです。
加圧能力
板厚が厚くなるほど必要な加圧力は大きくなります。
曲げ長さ
同じ板厚でも、曲げる長さが長いほど必要な加圧力が増えます。
材料の強度
SUS304など、軟鋼より高い加圧力を必要とする材料があります。
V幅
V幅を変えると必要な加圧力や仕上がり内Rも変化します。
機械のストロークと開口高さ
深い箱形状や複雑な形状では、機械の可動範囲が制約になります。
金型の形状と耐圧
パンチやダイの耐荷重を超える条件では加工できません。
アマダの技術資料によると、エアベンディングの加圧力は曲げ長さと材料の引張強さに比例し、板厚の2乗に比例します。一方、V幅が大きくなると必要な加圧力は小さくなる傾向があります。
実際の加工設備から見る対応範囲2026年の国内加工会社の設備例を見ると、機械の能力によって対応範囲が大きく異なることが分かります。
例えば、吉岡製作所の設備情報では次のような機械が紹介されています。
- AMADA HG-2204ATC:加圧能力220トン、曲げ長さ4,000mm
- AMADA HDS-1303NT:加圧能力130トン、曲げ長さ3,000mm
同社では、材質や形状に応じて板厚0.5~9.0mmの加工に対応しています。ただし、最大曲げ長さは材質や板厚によって異なります。
これは特定の工場の設備例であり、ベンダー曲げ全体の共通上限ではありません。
ベンダー曲げが難しい形状以下のような製品は、通常のV曲げだけでは加工が難しくなる場合があります。
- 極端に小さい内Rを必要とする部品
- フランジが短すぎる製品
- 深い箱形状で金型が干渉する製品
- 曲げ線の近くに穴や切り欠きがある部品
- 長尺で角度の均一性が厳しく要求される部品
- 硬度が高く、曲げ割れが発生しやすい材料
こうした場合は、専用金型、特殊パンチ、曲げ順序の変更、別工程との組み合わせなどを検討します。
【加工費用と見積もり】ベンダー曲げの価格を決める条件
ベンダー曲げの加工費用は、板厚だけで決まるものではありません。
曲げ回数、材質、製品寸法、金型交換の回数、加工数量など、複数の要素から算出されます。
ベンダー曲げの費用相場2026年8月13日更新の製造会社データベース掲載情報では、板金加工の工程別参考価格として、ベンダー曲げは1回あたり300~1,500円程度と紹介されています。
また、A4サイズ程度のカバーで曲げ4回・塗装なしの場合、1個あたり8,000~20,000円程度という参考例もあります。
ただし、後者は材料調達や切断などを含む製品製作の費用目安であり、ベンダー曲げ単体の料金ではありません。
実際の見積もりでは、以下の条件によって金額が変わります。
| 費用項目 | 価格に影響する条件 |
|---|---|
| 材料費 | 材質・板厚・材料寸法 |
| 切断費 | レーザー加工やタレットパンチの有無 |
| 曲げ加工費 | 曲げ回数・曲げ長さ |
| 段取り費 | 金型交換・試し曲げ・プログラム作成 |
| 特殊金型費 | R曲げ・ヘミング・深曲げなど |
| 仕上げ費 | バリ取り・研磨・表面処理 |
| 検査費 | 寸法測定・角度検査・品質管理 |
特に曲げ回数は単価に影響しやすい項目です。
例えば、単純な箱形状で曲げ4回の製品と、補強リブや折り返しを追加して曲げ12回となる製品では、加工時間や段取りが増加します。
加工費用を抑えるための設計ポイント費用を抑えるには、発注後の価格交渉だけでなく、設計段階から加工性を考慮することが効果的です。
1. 曲げ回数を減らす
必要性の低い折り返しや段差を減らすことで、加工時間を短縮できます。
2. 板厚を統一する
同じ製品内で板厚が混在すると、材料の手配や金型の段取りが複雑になります。
3. 標準金型を利用する
特殊金型を必要としない形状に設計すれば、専用金型の製作費を抑えられる可能性があります。
4. 内Rを標準的な寸法にする
特殊な内Rを指定すると、専用金型や追加調整が必要になる場合があります。
5. 加工数量をまとめる
同じ製品を複数個まとめて製作すると、段取り費を分散できる場合があります。
ベンダー曲げの見積もりで必要な情報加工会社に見積もりを依頼する際は、次の情報を準備するとスムーズです。
- 材質:SPCC、SUS304、A5052など
- 板厚:実際の材料厚さ
- 製品寸法:幅・長さ・高さ
- 曲げ回数:何か所を曲げるか
- 曲げ角度:90度などの指定
- 曲げ内R:必要な半径
- 数量:試作・小ロット・量産
- 表面仕上げ:塗装・メッキ・ヘアラインなど
- 寸法公差:許容できる誤差
- 納期:希望する納品日
可能であれば、2D図面や3Dデータも提出すると、曲げ順序や金型の干渉を事前に確認しやすくなります。
特に、展開寸法と完成品寸法のどちらを指示しているかは明確にしておく必要があります。
【プロの結論】失敗しないベンダー曲げの選び方と品質管理
ベンダー曲げの品質を安定させるには、単純に高性能な機械を選ぶだけでは不十分です。
材料、板厚、V幅、内R、加圧方法、曲げ順序を一つの加工条件として考える必要があります。
加工方法を選ぶ判断基準| 条件 | 適した加工方法・考え方 |
|---|---|
| 多品種少量生産 | エアベンド |
| 幅広い曲げ角度への対応 | エアベンド |
| 比較的高い角度精度 | ボトミング |
| 高精度かつ小さい内R | コイニングを検討 |
| 大きな曲げ半径 | R曲げ・専用金型 |
| 端面の折り返し | ヘミング曲げ |
| 長尺で角度をそろえる | クラウニング・角度センサー |
大量生産であれば専用金型や自動化設備が有効な場合があります。一方、試作品や多品種少量生産では、汎用金型を活用できるエアベンドが適しています。
加工前に確認したい品質チェック項目- 材料の材質と板厚が図面どおりか
- 圧延方向と曲げ線の関係を確認したか
- V幅が適切に選定されているか
- 最小曲げ半径を満たしているか
- フランジ高さが確保されているか
- 曲げ順序と金型の干渉を確認したか
- スプリングバックを考慮したか
- 初品の角度と寸法を測定したか
- 外観面に傷や圧痕が発生していないか
2026年の加工現場では、ATCによる金型交換の自動化や角度センサーによる補正など、段取り時間と品質安定性を両立する設備も活用されています。
しかし、最終的な品質は設計と加工条件の組み合わせによって決まります。
【ベンダー曲げに関するよくある質問(FAQ)】
Q1:ベンダー曲げとは何ですか?
A1:プレスブレーキを使用し、パンチとダイで金属板を加圧して曲げる板金加工です。L字、Z字、箱形状などの金属部品を製作できます。
Q2:ベンダー曲げとプレスブレーキ曲げは違いますか?
A2:基本的には同じ加工を指します。ベンダーは機械の一般的な呼び方で、プレスブレーキは金属板を曲げる機械の名称です。
Q3:V幅は板厚の何倍に設定しますか?
A3:ボトミングの場合、板厚の6~8倍程度を基本的な目安とすることがあります。厚板では10~12倍程度を選ぶ場合もあります。材質や加工方法によって調整が必要です。
Q4:最小曲げ半径はどのくらいですか?
A4:軟鋼では板厚と同程度以上が一般的な設計目安です。ただし、ステンレスやアルミなどは材質・調質・圧延方向によって異なるため、材料メーカーの推奨値を確認してください。
Q5:スプリングバックを防ぐ方法はありますか?
A5:オーバーベンド、金型角度の変更、V幅の調整、試し曲げによる角度補正などが代表的な対策です。角度センサーによる自動補正も有効です。
Q6:ベンダー曲げで対応できる材質は何ですか?
A6:SPCC、SS400、SUS304、SUS430、アルミ、銅、真鍮などが代表例です。ただし、対応可能な材質や板厚は加工会社の設備によって異なります。
Q7:ベンダー曲げの加工費用はいくらですか?
A7:2026年の参考情報では、曲げ加工費は1回あたり300~1,500円程度とする掲載例があります。ただし、材質・板厚・曲げ長さ・数量・段取り費などによって変わります。
Q8:厚板や長尺のベンダー曲げもできますか?
A8:可能です。ただし、機械の加圧能力、曲げ長さ、金型の耐圧、材料の強度などによって上限が決まります。厚板や長尺の加工実績がある工場に相談することが大切です。
ベンダー曲げは、プレスブレーキのパンチとダイを使って金属板を立体的に成形する、板金製造に欠かせない加工技術です。
基本となるV曲げに加え、曲面を作るR曲げ、端部を折り返すヘミング曲げなど、目的に応じた加工方法があります。
加工品質を左右する要点は次の5つです。
1. 材質と板厚: 材料の強度や延性を考慮する。
2. V幅: 板厚と加工方法に合ったダイを選ぶ。
3. 最小曲げ半径: 外側の割れを防ぐ寸法を確保する。
4. スプリングバック: 試し曲げや角度補正で仕上がりを安定させる。
5. 加工設備: 加圧能力・曲げ長さ・金型の対応範囲を確認する。
また、加工費用を抑えるには、曲げ回数や特殊金型の必要性を設計段階から検討することが効果的です。
ベンダー曲げで失敗しないための最大の要点は、図面上の形状だけでなく、実際に加工できる金型と機械の条件まで考えて設計することです。
加工会社に見積もりを依頼する場合も、材質・板厚・曲げ角度・内R・数量を具体的に伝え、必要に応じて試作や初品検査を行うことで、品質とコストの両立につながります。